
Taip. Blogiau gali būti tada, kai įmonė naudoja klaidinančius duomenis, tačiau juos priima kaip išsamų ir tikslų gamybos vaizdą.
Gamyboje vienas signalas gali būti techniškai teisingas, tačiau vis tiek neatsakyti į pagrindinį klausimą: ar darbo vietoje vyksta visas gamybinis procesas, ar tik vienas jo etapas?
Tarkime, TIG arba MIG suvirinimo vietoje registruojamas dujų vožtuvo signalas. Vožtuvas atsidaro kiekvieną kartą paspaudus suvirinimo aparato nuleistuką ir užsidaro iš karto arba po kelių sekundžių, kai suvirinimas baigiamas. Tai yra tikslus signalas, rodantis, kad tuo momentu buvo aktyvuotas suvirinimo procesas.
Tikslus signalas dar nereiškia išsamaus vaizdo
Tačiau šis signalas parodo tik suvirinimo etapą. Jis neparodo visos darbo vietos veiklos.
Suvirinimo darbo vietoje darbuotojas ne tik virina. Jis taip pat paruošia detalę, ją pozicionuoja, tvirtina, tikrina suvirinimo siūlę, pašalina defektus, nuvalo paviršių, naudoja kampinį šlifuoklį, perkelia detalę arba atlieka kitus technologinio proceso veiksmus.
Dujų vožtuvo signalas šių etapų nerodo. Kol nevyksta pats suvirinimas, sistema gali nematyti jokio aktyvumo, nors darbuotojas tuo metu realiai dirba ir atlieka būtinas operacijas.
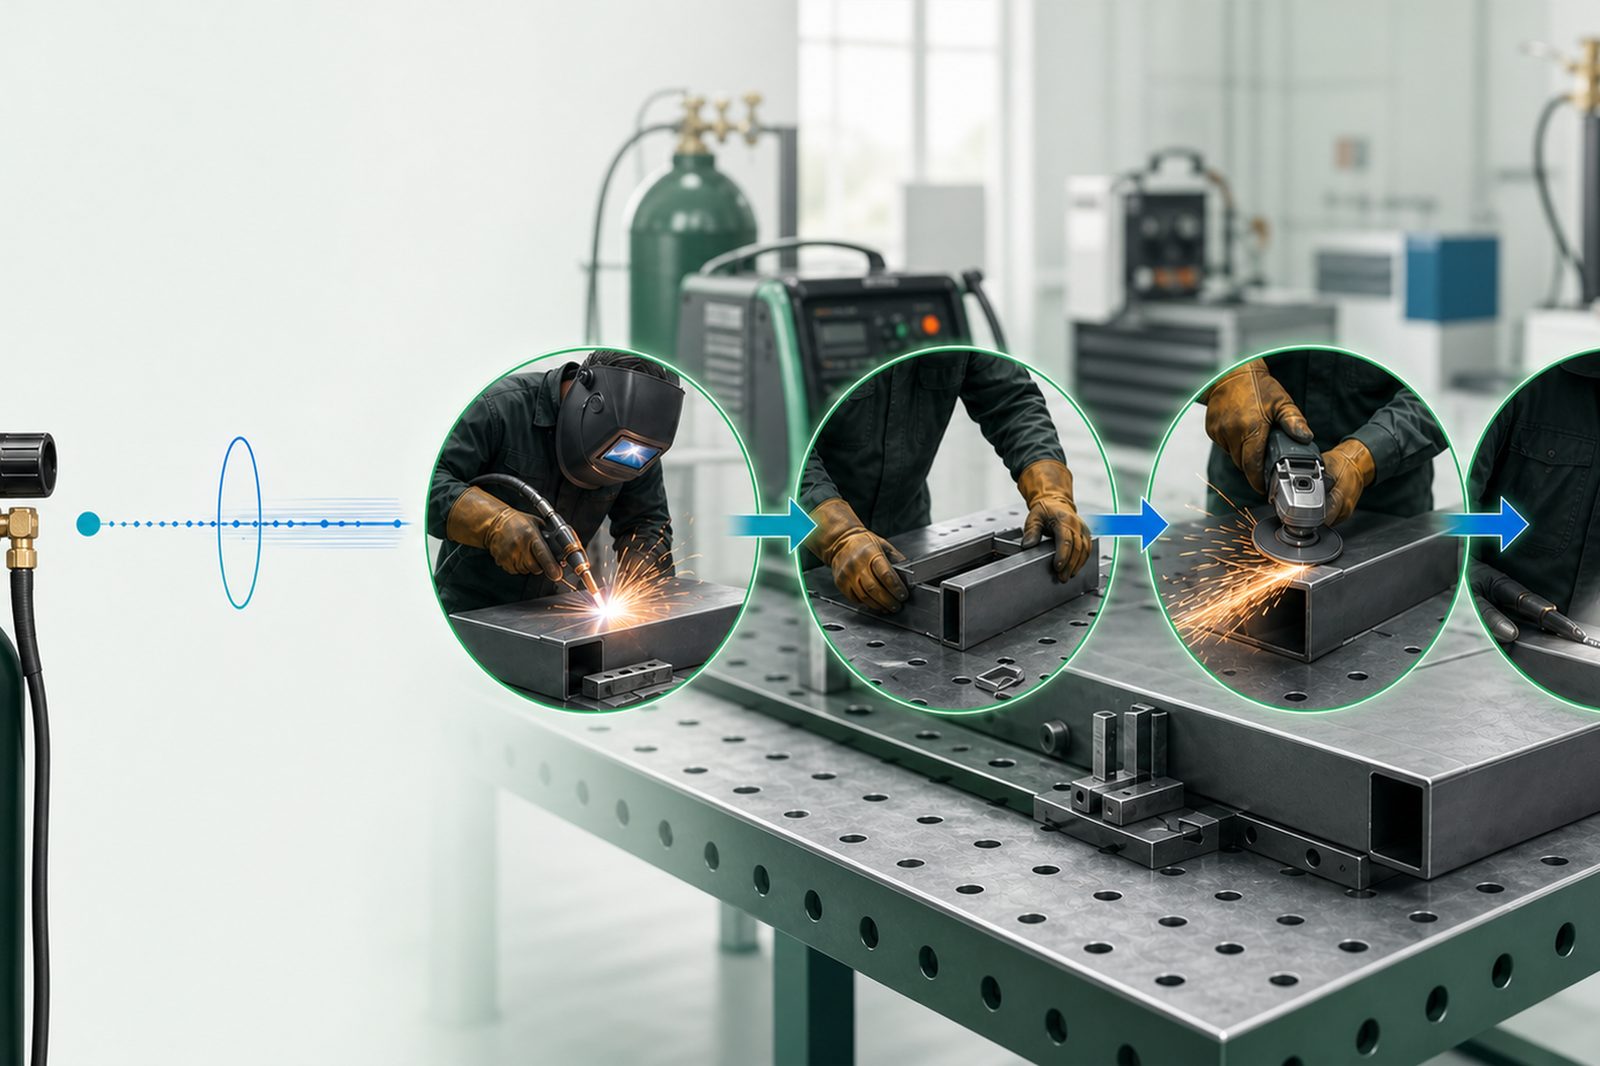
Todėl viena išvada, pavyzdžiui, „vožtuvas buvo aktyvus tik 35 procentus pamainos, vadinasi, darbo vieta dirbo tik 35 procentus laiko“, gali būti klaidinga. Šis skaičius gali tiksliai parodyti suvirinimo laiką, tačiau ne visą darbo vietos užimtumą.
Būtent čia ir atsiranda skirtumas tarp teisingo signalo ir teisingai suprastos gamybos situacijos.
Pirmosios dienos, kai renkami vieno signalo duomenys, gali atrodyti įdomios. Atsiranda grafikai, galima palyginti darbo vietas, pamainas ar skirtingas dienas. Tačiau bandant šiuos duomenis nuosekliai pritaikyti gamybos gerinimui, greitai paaiškėja, kad jų nepakanka.
Jeigu įmonė remiasi tik vienu signalu, ji gali neteisingai įvertinti darbo vietos apkrovą, darbuotojo darbo organizavimą, realias prastovas arba technologinio proceso trukmę.
Iwoscan vertina ne vieną veiksmą, o visą darbo vietą
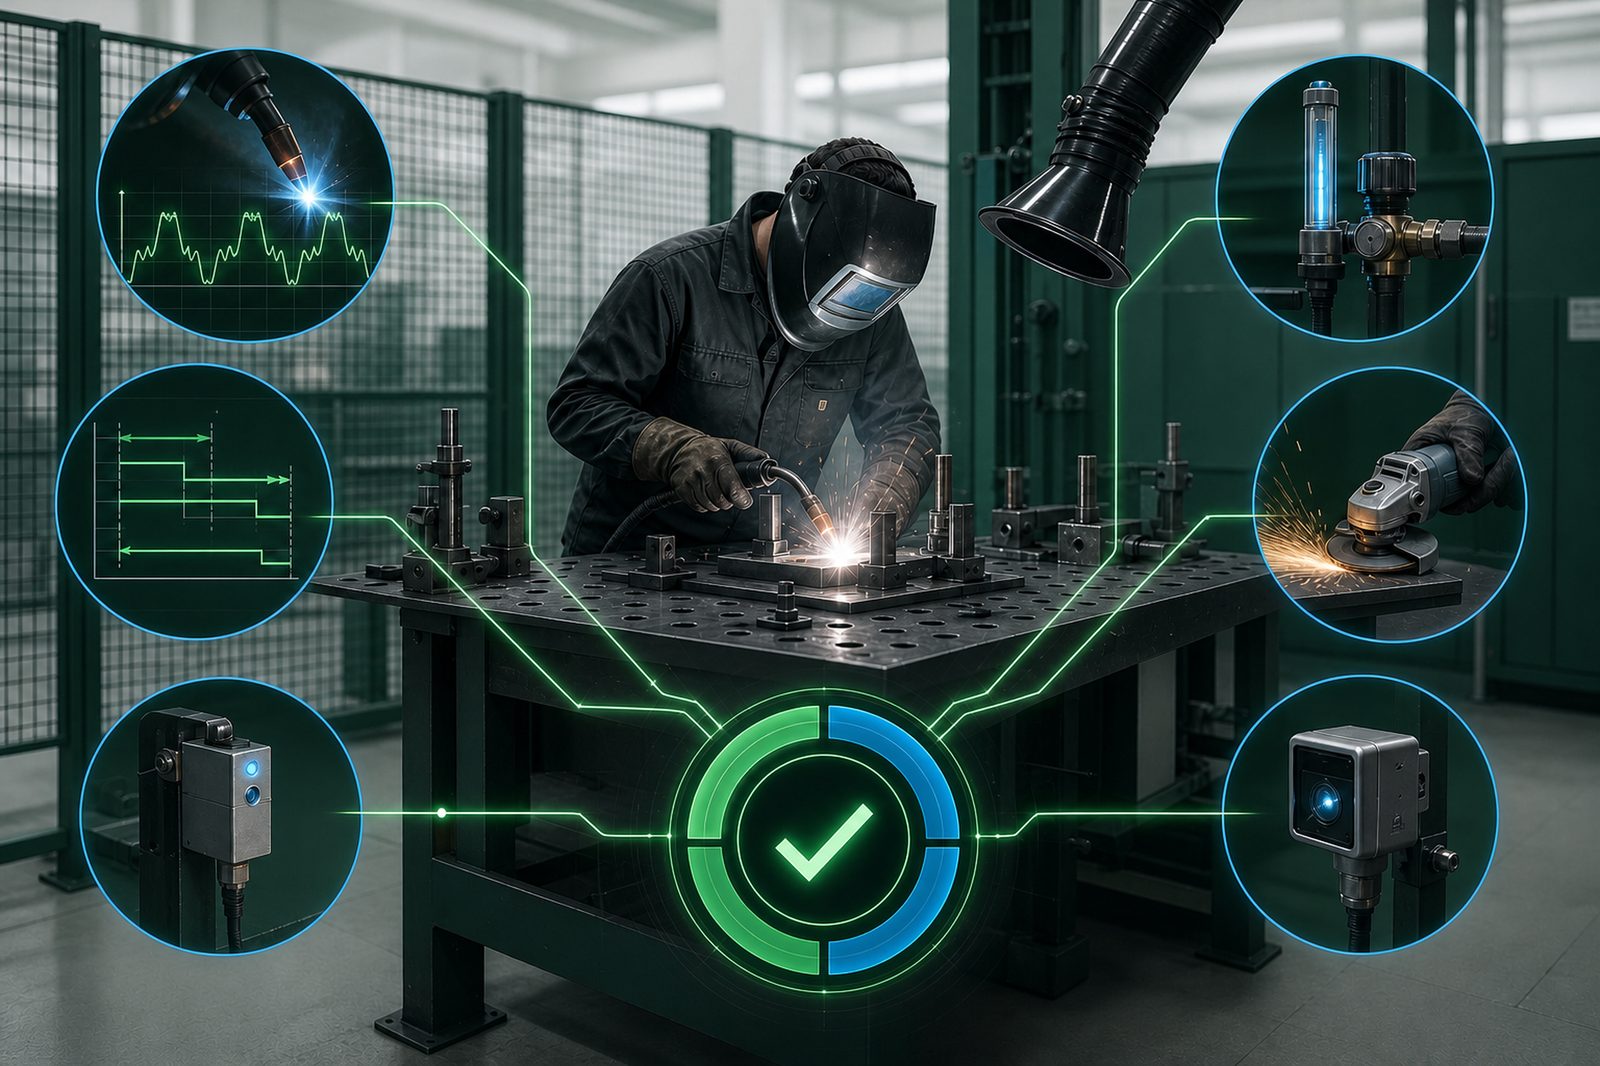
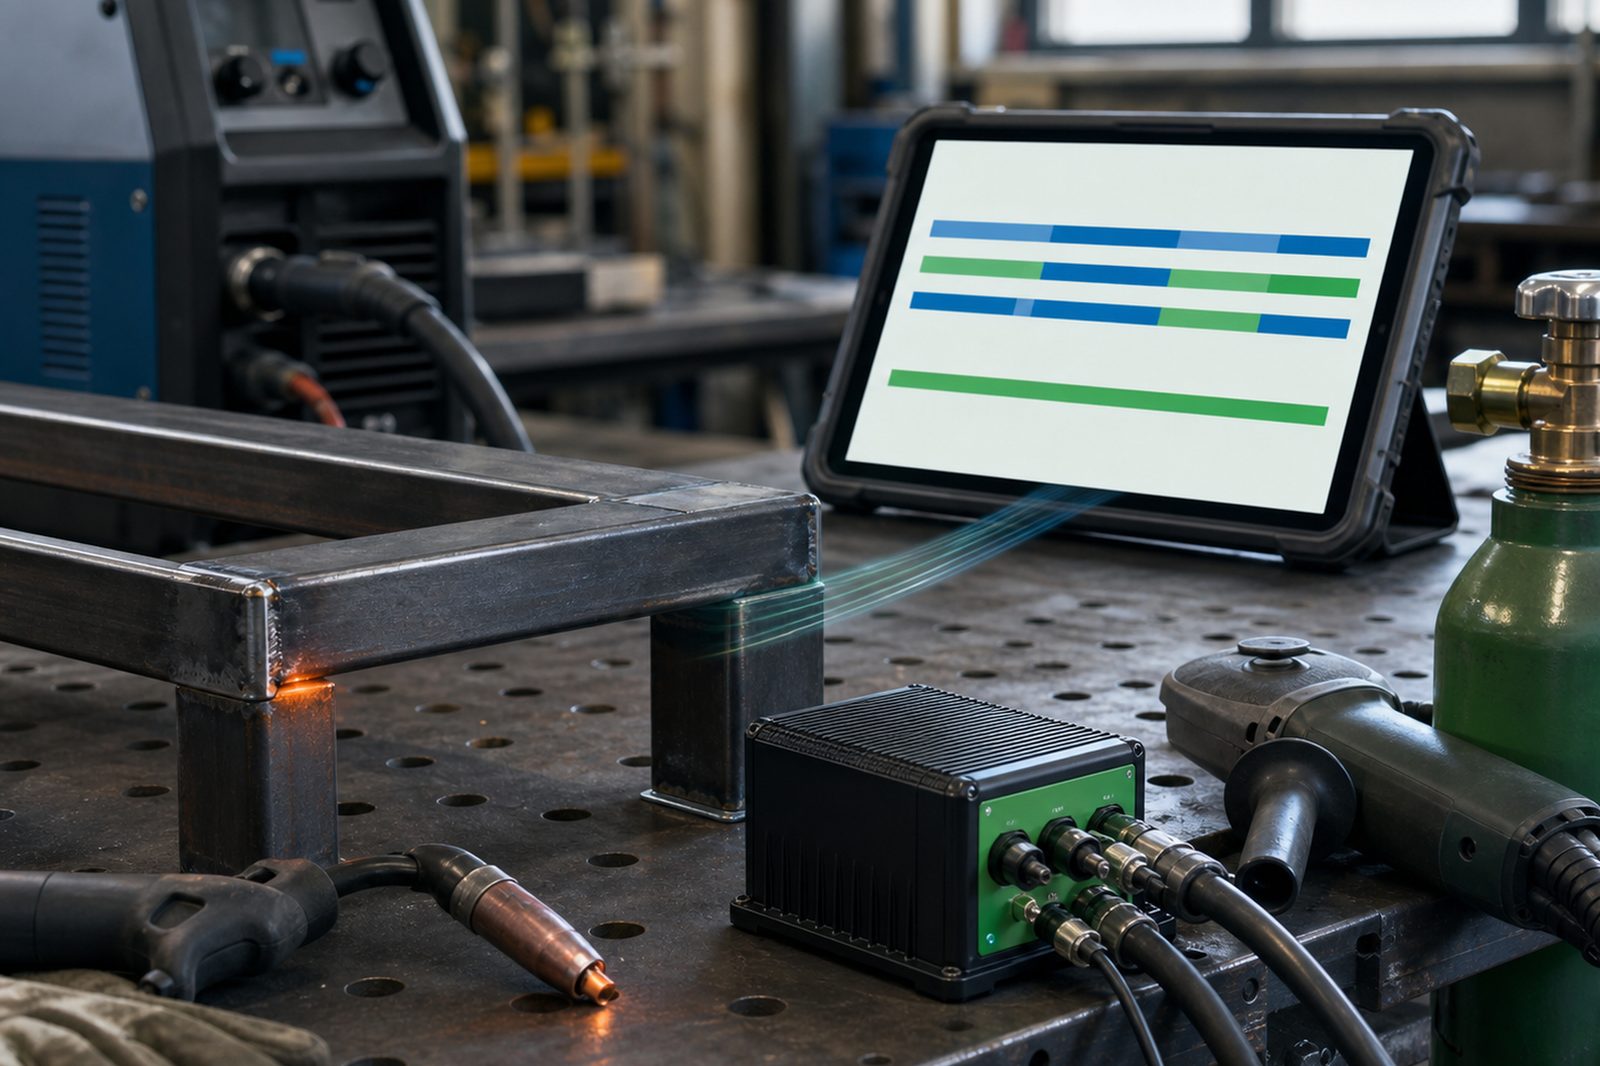
Iwoscan sprendimas leidžia sujungti skirtingus darbo vietos signalus ir vertinti juos kaip vieną procesą.
Analogiškoje TIG arba MIG suvirinimo vietoje galima registruoti:
- suvirinimo aparato nuleistuko ir dujų vožtuvo aktyvumą;
- suvirinimo aparato srovę;
- suvirinimo ciklų pradžią ir pabaigą;
- kampinio šlifuoklio veikimą;
- kitų darbo vietoje naudojamų įrankių aktyvumą;
- buvimo arba aktyvumo jutiklio signalą;
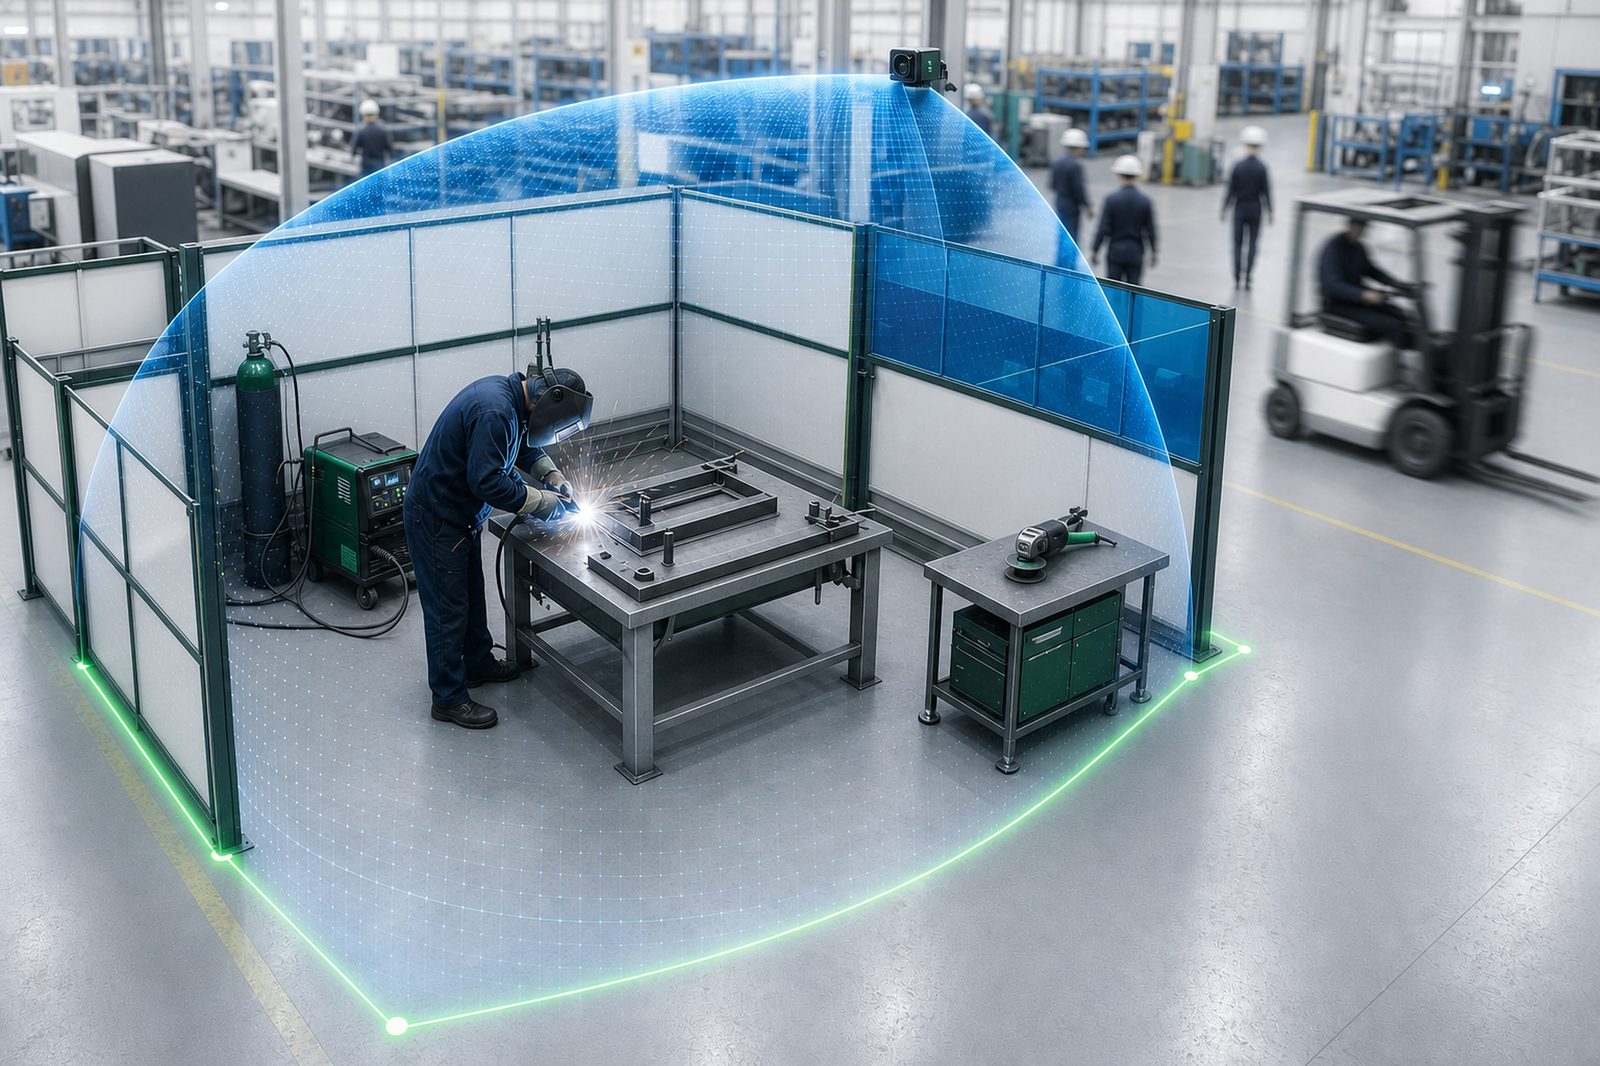
- darbo vietos perimetro naudojimą ir judėjimą jame.
Tokiu būdu galima atskirti skirtingus darbo etapus. Suvirinimo aparato signalas parodo, kada vyksta suvirinimas. Kampinio šlifuoklio signalas parodo, kada atliekamas šlifavimas ar paviršiaus paruošimas. Buvimo jutiklis leidžia nustatyti, kada darbo vietos zonoje yra darbuotojas arba objektas ir vyksta veikla, kurios neįmanoma nustatyti vien pagal konkretaus įrankio signalą.
Svarbu ir tai, kad buvimo jutiklis gali lokalizuoti nustatytą darbo vietos perimetrą. Judėjimas arba objektai už šio perimetro ribų sistemoje laikomi nematomais. Tai neleidžia aplink darbo vietą vykstančiam judėjimui klaidinti duomenų ir dirbtinai sukurti aktyvumo ten, kur gamybinis procesas nevyksta.
Duomenų agregavimas turi atsakyti į pagrindinį klausimą
Pagrindinė Iwoscan vertė nėra vien atskirų signalų surinkimas. Svarbiausia – jų tarpusavio analizė ir aiški išvada apie realią darbo vietos būklę.
Sistema realiuoju laiku surenka skirtingus darbo vietos signalus, atlieka nustatytus skaičiavimus ir juos agreguoja į vieną suprantamą gamybinio proceso vaizdą. Gamybos vadovas mato ne tik tai, kad tam tikru metu buvo paspaustas suvirinimo aparato nuleistukas. Jis mato, kaip darbo vieta veikė: kada vyko suvirinimo ciklai, kada buvo naudojami kiti įrankiai, kada darbo vietoje buvo aktyvumas ir kada iš tiesų nebuvo jokio gamybinio proceso.
Viename grafike galima aiškiai parodyti, ar darbo vieta dirba, ar yra prastova. Tai leidžia gamybos vadovui greitai įvertinti situaciją, neanalizuojant dešimčių atskirų signalų.
Jeigu reikia išsamesnės analizės, vienu pelės paspaudimu galima atverti visą detalizuotą gamybos „kardiogramą“ – chronologinį darbo vietos signalų vaizdą. Jame matyti atskiri darbo ciklai, jų trukmė, įrankių naudojimo seka, aktyvumo intervalai ir prastovos. Tai suteikia galimybę ne tik matyti galutinę išvadą, bet ir patikrinti, iš kokių realių duomenų ji buvo sudaryta.
CEO reikia duomenų tikslumo ir atsekamumo
Įmonės vadovui svarbu ne gražiai atrodanti ataskaita. Jam reikia žinoti, ar pateikti duomenys tiksliai atspindi gamybą, ar jais galima remtis priimant sprendimus ir ar jų neįmanoma lengvai iškraipyti.
Patikimi gamybos duomenys turi būti paremti realiais įrangos ir darbo vietos signalais, renkami automatiškai, aiškiai interpretuojami ir atsekami iki konkretaus proceso momento. Jie turi būti pakankamai detalūs, kad prireikus būtų galima patikrinti galutinę išvadą.
Tai ypač svarbu vertinant našumą, pamainų darbą, prastovas ir gamybos pajėgumus. Jei duomenys rodo, kad darbo vieta buvo neaktyvi, vadovas turi galėti patikrinti, ar tai buvo tikra prastova, ar tuo metu vyko procesas, kurio vienas jutiklis nefiksavo.
Gamyboje svarbus ne vienas signalas, o proceso kontekstas
Sandėlyje atidarytos durys nerodo, kad vyksta prekių pakrovimas. Reikia vertinti ir krautuvo judėjimą, prekių skenavimą, svorio pokytį bei užsakymo operacijas.
CNC staklių įjungimas nereiškia, kad detalė realiai apdirbama. Staklės gali veikti laukimo, paruošimo arba programos nustatymo režimu. Todėl svarbu matyti ne tik įjungimo signalą, bet ir faktinį ciklą, įrankio darbą bei operacijos trukmę.
Konvejerio judėjimas ne visada reiškia, kad gamyba vyksta sklandžiai. Jis gali veikti, nors detalės nepatenka į kitą proceso etapą arba linija juda be realaus našumo.
Krautuvo užvedimas neparodo, kad vyksta produktyvus sandėlio darbas. Reikšmę turi jo judėjimas, krovinių paėmimas, pristatymas į vietą ir operacijos užbaigimas.
Patikimi duomenys leidžia valdyti gamybą
Vienas signalas gali būti naudingas, kai norima atsakyti į labai konkretų klausimą. Tačiau jis neturėtų būti automatiškai pateikiamas kaip visos darbo vietos būklė.
Iwoscan leidžia sujungti skirtingus signalus, įvertinti jų kontekstą ir realiuoju laiku pateikti aiškią, patikrinamą išvadą: vyksta darbas ar prastova.
Nes gamybos skaitmenizavimo tikslas nėra tiesiog surinkti daugiau duomenų. Tikslas – turėti tokius duomenis, kuriais galima pasitikėti priimant sprendimus.